+86-0550-7623999
 INQUÉRITO
pt
INQUÉRITO
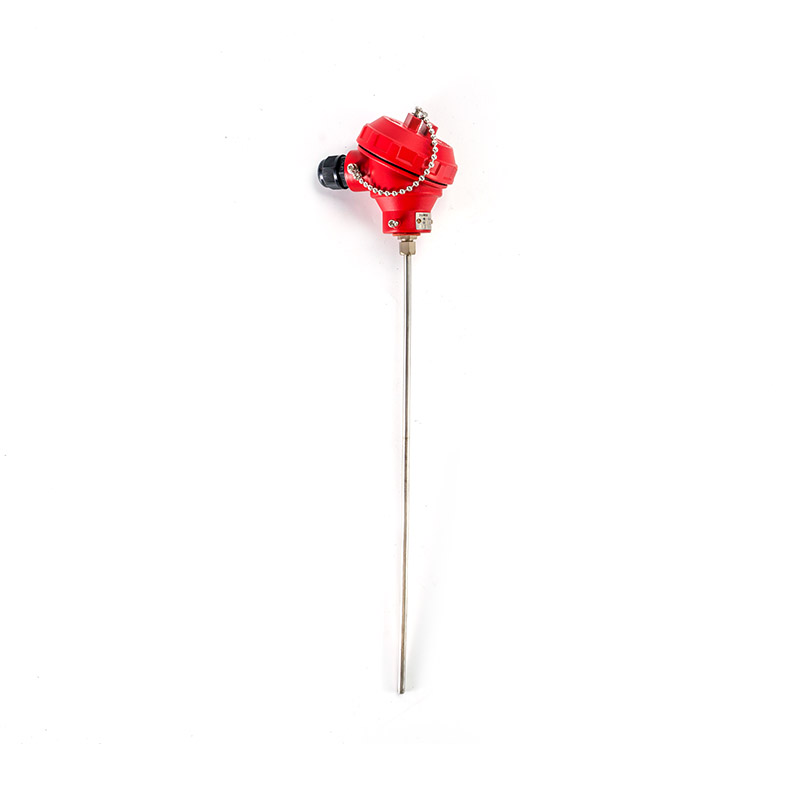 IDT revestido
Composto por um tubo de proteção de aço inoxidável, pó isolante de óxido de magnésio, combinação ...
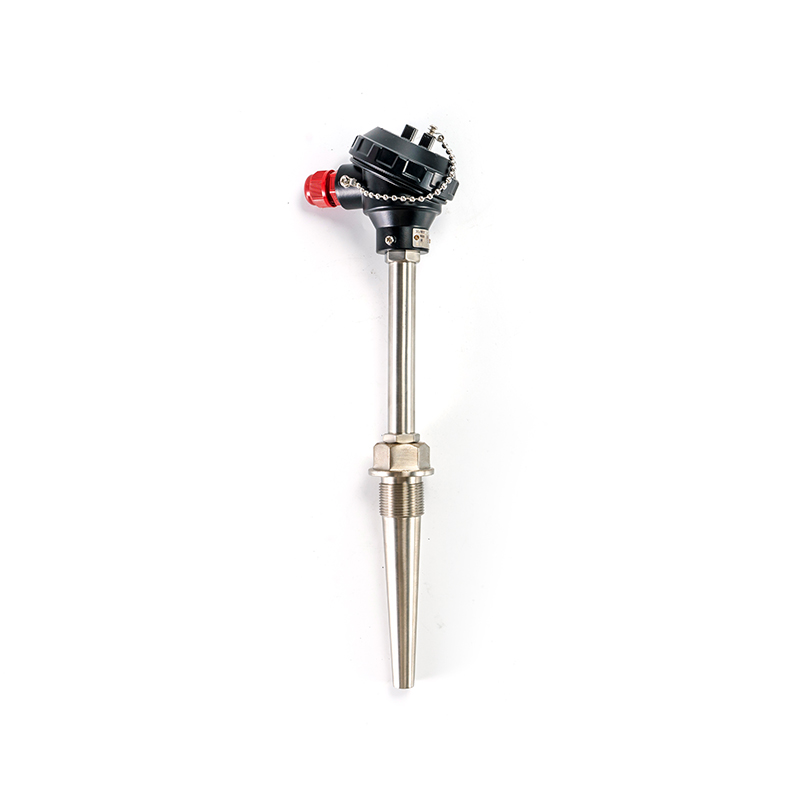 IDT de montagem
Geralmente usado com instrumento de exibição, instrumento de gravação, computador e outras instal...
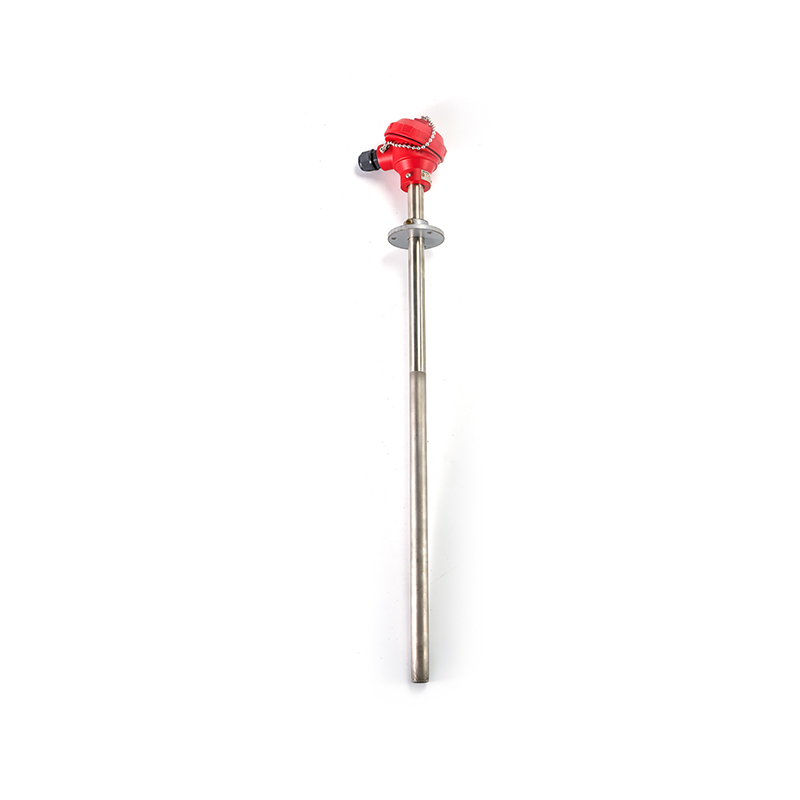 RTD resistente à abrasão
Tecnologia de pintura de proteção contra desgaste, ferro fundido com alto cromo e liga de alta te...
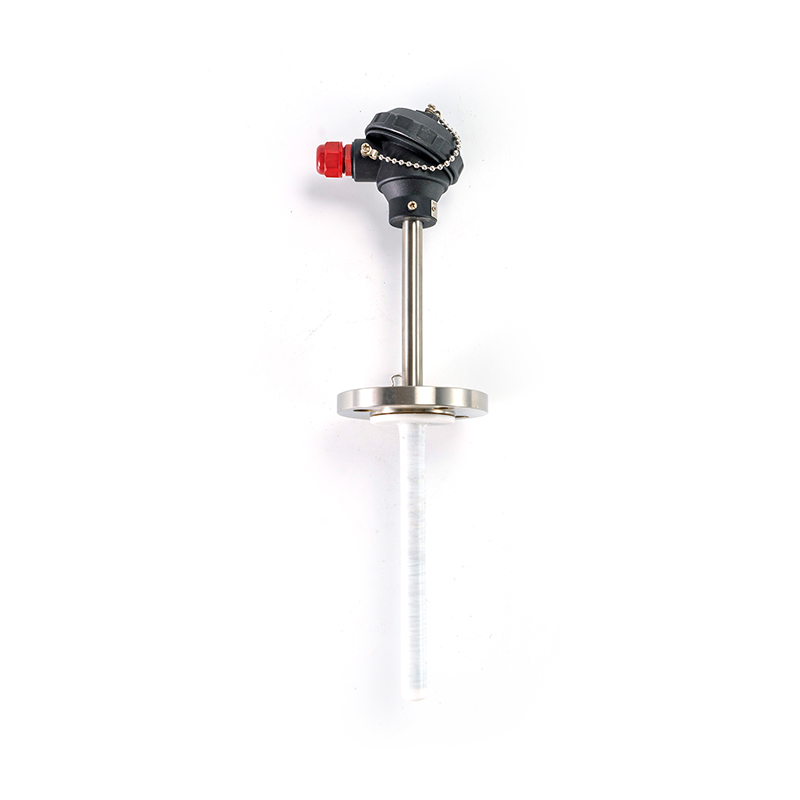 RTD anticorrosivo
Podemos fornecer todos os tipos de materiais especiais e gerais resistentes à corrosão de acordo ...
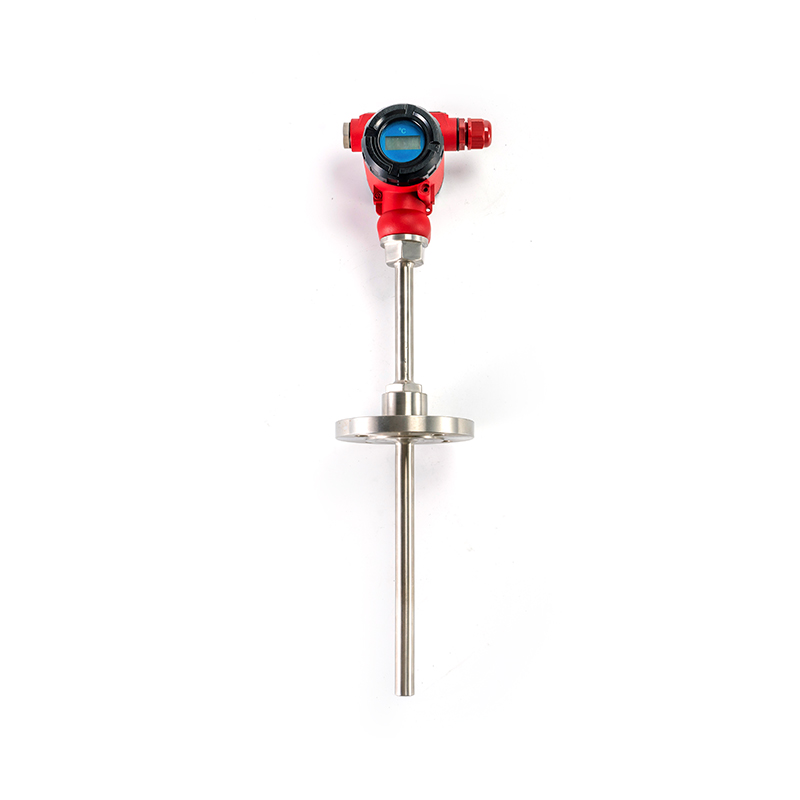 Localize o display RTD
Adotando vários cabeçotes de exibição, o sensor de temperatura pode obter exibição de localização...
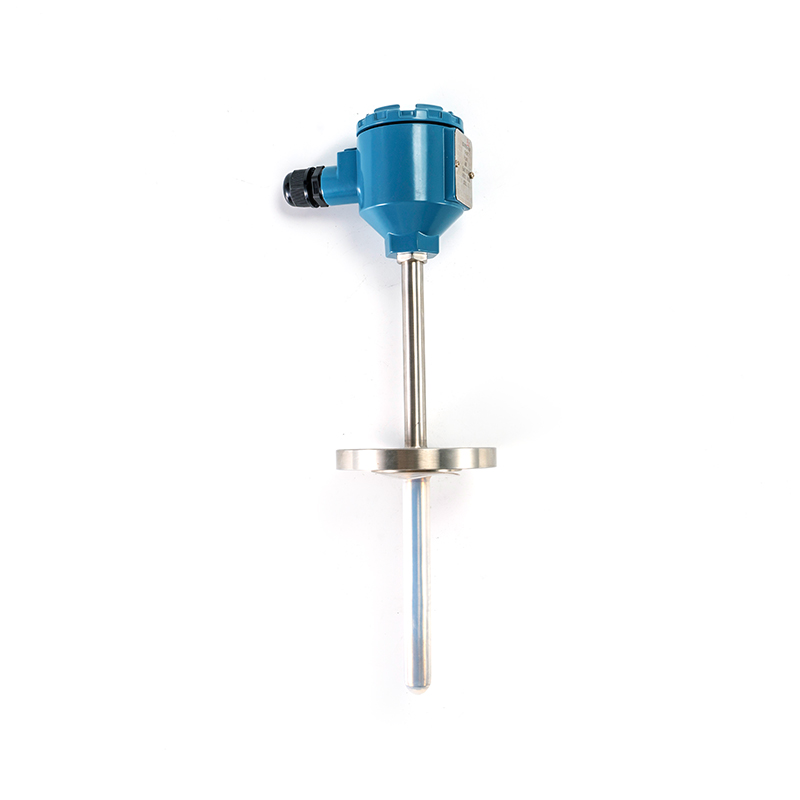 IDT à prova de explosão
 geralmente e instrumentos de exibição, instrumentação de gravação, comput...
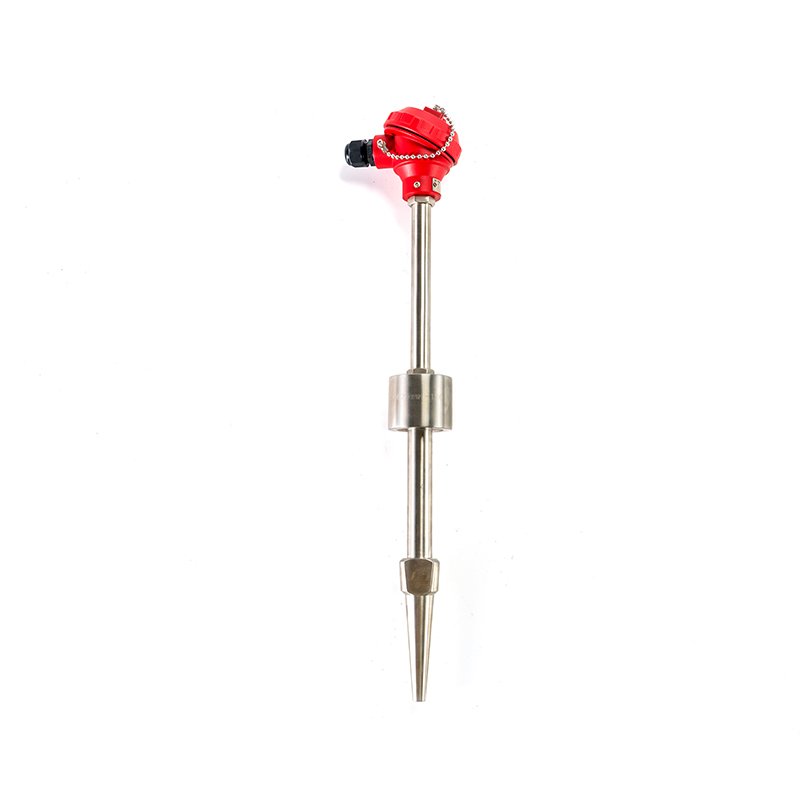 RTD para estação de energia
Esta série de produtos leva em consideração as necessidades especiais do usuário da usina, adota ...
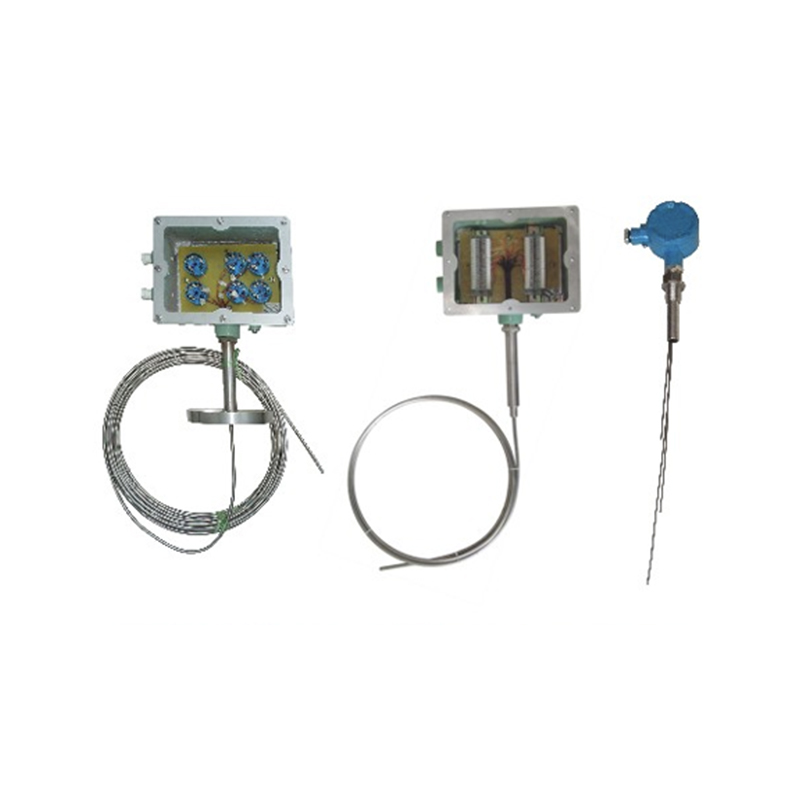 RTD multiponto à prova de explosão
O RTD multiponto à prova de explosão é um sensor de temperatura industrial que pode medir a tempe...
1. Definição:
Instrumentos de temperatura são dispositivos de automação industrial usados para detectar, exibir, controlar e registrar parâmetros de temperatura. Eles empregam principalmente elementos sensores, como termopares, termistores e sensores infravermelhos, para converter sinais de temperatura em sinais elétricos ou digitais, permitindo medição, transmissão, regulação, funções de alarme e comunicação remota. Esses instrumentos servem como equipamentos essenciais de detecção e controle na produção industrial, operação de equipamentos e monitoramento ambiental.
2. Principais características:
3. Indústrias Aplicáveis:
Metalurgia e Siderurgia: Monitoramento de temperatura para altos-fornos, conversores, fornos de aquecimento, fornos de recozimento, fundição e processos de tratamento térmico.
Fabricação Mecânica: Fundição, forjamento, soldagem, têmpera, aumento de temperatura de rolamentos e motores e medição de temperatura de sistemas de compressores de ar.
Fundado em
Cubra uma área de
Funcionários experientes
Área de construção
Uma linha de tratamento térmico que substituía seus tubos de proteção a cada seis semanas não apresentava problemas de termopar. Tinha um problema de cerâmica. Os elementos saíram de serviço limpos e intactos, mas os tubos estavam rachados, lascados ou curvados, e o desvio ...

O primeiro sinal de que algo está errado com um RTD de filme fino raramente é uma falha dramática. É um desacordo lento com um sensor vizinho, uma leitura que se altera durante um ciclo de aquecimento ou uma tendência de lote que não corresponde mais à receita. Num caso, um...
Um processador de laticínios no leste da China passou três semanas perseguindo uma falha no pasteurizador que acabou sendo um fio de extensão de termopar cruzado dentro de uma caixa de junção. O gravador continuou escrevendo números verossímeis o tempo todo, e é exatamente ...
Uma linha de tratamento térmico operando a 900 graus Celsius normalmente consumirá um termopar Tipo K em oito a quatorze meses. A mesma sonda colocada num circuito de água limpa a 90 graus Celsius sobrevive frequentemente oito anos ou mais. Nada nas duas sondas parece difer...
Esta categoria abrange os sensores, transmissores e displays usados para medir a temperatura do processo em ambientes industriais, laboratoriais e educacionais. Instrumentos de temperatura neste grupo incluem sensores de contato, como termopares e detectores de temperatura de resistência, dispositivos infravermelhos sem contato, medidores bimetálicos mecânicos e transmissores e unidades de exibição digital que transformam o sinal de um sensor em um número que você pode ler ou enviar para outro lugar. Cada dispositivo aqui faz o mesmo trabalho básico, transformando uma condição de temperatura em uma leitura elétrica ou mecânica, mas cada um é construído de forma diferente e adequado a um conjunto diferente de condições de processo.
A escolha entre esses instrumentos geralmente se resume a combinar o dispositivo com a faixa de temperatura operacional, o ambiente físico e o quão preciso ou rápido o circuito de controle precisa ser. As seções abaixo abordam tipos comuns, principais recursos, setores típicos, como cada dispositivo funciona, orientações de seleção, comparações de desempenho e dicas de manutenção para esta categoria, juntamente com respostas às perguntas mais frequentes.
Esta categoria abrange equipamentos de detecção, transmissão e exibição usados para monitorar a temperatura do processo em uma ampla gama de aplicações industriais.
Cinco tipos de dispositivos compõem a maior parte dos equipamentos encontrados nesta categoria. Cada um é construído em torno de um princípio de medição física diferente, razão pela qual a velocidade de resposta, a durabilidade mecânica e o posicionamento típico variam tanto de um tipo para outro.
(1) TermoparesDois fios metálicos diferentes unidos em uma ponta criam uma pequena voltagem que muda com a temperatura, um efeito conhecido como efeito Seebeck. O par de fios geralmente fica dentro de uma bainha de metal selada com isolamento mineral para proteção. Os termopares são uma escolha comum para monitoramento de fornos, caldeiras e reatores, onde uma ampla faixa de temperatura e resistência ao estresse mecânico são importantes. |
(2) Detectores de temperatura de resistência (IDTs)Um elemento metálico, geralmente platina, altera sua resistência elétrica de maneira previsível à medida que a temperatura muda, e um circuito de medição transforma essa mudança de resistência em uma leitura de temperatura. Os IDTs são escolhidos onde a leitura precisa permanecer estável durante uma longa vida útil, como no monitoramento de tubulações e vasos em linhas de processamento de produtos químicos e de alimentos. |
(3) Instrumentos de temperatura bimetálicosDuas tiras de metal que se expandem em taxas diferentes são unidas, de modo que uma mudança na temperatura dobra a tira e move um ponteiro através de um mostrador. Esses instrumentos fornecem uma leitura local simples em um ponto do processo sem a necessidade de alimentação externa ou display eletrônico. |
(4) Instrumentos de temperatura infravermelho (sem contato)Esses dispositivos captam a radiação infravermelha que uma superfície emite naturalmente e a convertem em uma leitura de temperatura sem nunca tocar o alvo. Instrumentos infravermelhos são usados onde não é prático tocar a superfície, como equipamentos em movimento, material fundido ou uma superfície que não deva ser perturbada por uma sonda. |
(5) Transmissores de temperatura e instrumentos de exibição digitalUm transmissor pega o sinal bruto de um termopar ou IDT e o converte em uma saída padronizada que um sistema de controle pode usar, enquanto um instrumento de exibição digital mostra a leitura localmente como um número. Juntos, eles trazem os dados do sensor de campo para um sistema centralizado de monitoramento ou automação, ou simplesmente fornecem ao operador um número legível no ponto de medição. |
Como cada um desses cinco tipos depende de um princípio físico diferente, eles geralmente não podem ser simplesmente trocados entre si no mesmo ponto de medição. Um circuito de controle construído em torno de uma entrada de termopar, por exemplo, geralmente não pode ser comutado para um IDT sem alterar também o transmissor ou a placa de entrada que o acompanha.
Termopares, detectores de temperatura de resistência, instrumentos bimetálicos, instrumentos infravermelhos e transmissores medem a temperatura por meio de um princípio físico diferente, que determina onde cada tipo é normalmente instalado.
Além do princípio de detecção específico que um dispositivo usa, os compradores que analisam instrumentos de temperatura geralmente verificam um conjunto compartilhado de características de desempenho e construção que determinam o desempenho de um instrumento em uma linha de produção real. Essas características abrangem cobertura de medição, classe de precisão, durabilidade mecânica, resistência a ambientes adversos, compatibilidade de sinal com sistemas de controle existentes e quaisquer funções extras incorporadas ao instrumento além de uma leitura básica. Observar esses fatores em conjunto, em vez de qualquer especificação isoladamente, fornece uma imagem mais clara do desempenho de um instrumento depois de instalado. A lista abaixo cobre os principais recursos comparados com mais frequência entre instrumentos de temperatura nesta categoria.
Juntos, esses recursos explicam por que os instrumentos de temperatura são tratados como uma plataforma configurável, onde o elemento sensor, a classe de precisão, a saída do sinal e o método de instalação são combinados em conjunto com um ponto de medição específico.
Como o elemento sensor, a classe de precisão e a saída de sinal dentro desta categoria podem ser combinados de muitas maneiras, os instrumentos de temperatura acabam sendo especificados para uma ampla gama de indústrias, em vez de uma aplicação restrita. O que esses setores compartilham é a necessidade de indicação, controle ou registro confiável de temperatura em um ponto específico de uma linha de processo, forno ou equipamento rotativo, muitas vezes sob vibração, exposição corrosiva ou tolerâncias de processo rígidas. A tabela abaixo lista vários setores representativos, juntamente com pontos de monitoramento típicos onde termopares, IDTs, instrumentos bimetálicos, instrumentos infravermelhos ou transmissores são comumente instalados.
| Setor Industrial | Pontos de monitoramento típicos |
|---|---|
| Petroquímica | Reatores, torres de destilação, tubulações, tanques de armazenamento e unidades de refino |
| Energia Elétrica e Energia | Caldeiras, turbinas a vapor, geradores, trocadores de calor, transformadores, cabos e novos equipamentos de energia |
| Metalurgia e Siderurgia | Altos-fornos, conversores, fornos de aquecimento, fornos de recozimento, fundição e processos de tratamento térmico |
| Fabricação Mecânica | Fundição, forjamento, soldagem, têmpera, aumento de temperatura de rolamentos e motores e sistemas de compressor de ar |
| Materiais de Construção | Fornos de cimento, fornos de fusão de vidro, fornos de cerâmica e produção de tijolos, telhas e refratários |
| Alimentos e Farmacêuticos | Esterilização, fermentação, torrefação, armazenamento em cadeia de frio, reatores farmacêuticos e monitoramento de salas limpas |
desenvolve e fornece instrumentação de temperatura, pressão, nível e fluxo que dá suporte a vários desses setores, refletindo uma abordagem de engenharia mais ampla na qual os instrumentos de temperatura são considerados juntamente com a instrumentação de processo relacionada, e não como um componente isolado.
A tabela abaixo combina ambientes de aplicação comuns com o tipo de instrumento escolhido com mais frequência para esse ambiente. Trate isto como um ponto de partida geral e não como uma regra fixa, uma vez que um processo real pode envolver mais de um destes factores ao mesmo tempo.
| Ambiente de aplicação | Instrumento comumente selecionado |
|---|---|
| Monitoramento de forno ou forno de alta temperatura | Termopar, construção revestida |
| Monitoramento estável de longo prazo em um pipeline limpo | Detector de temperatura de resistência (RTD) |
| Leitura de ponto local e sem energia | Instrumento de temperatura bimetálico |
| Superfície móvel, perigosa ou inacessível | Instrumento de temperatura infravermelha |
| Integração com um sistema de controle automatizado | Transmissor de temperatura com display digital |
Combinar a faixa operacional, a velocidade de resposta, os requisitos de contato e o ambiente mecânico com a construção do instrumento é mais confiável do que selecionar apenas pela etiqueta do setor.
O tempo de resposta é a rapidez com que a leitura de um instrumento alcança uma mudança real na temperatura do processo e varia bastante entre as quatro principais tecnologias de detecção cobertas nesta categoria. Essa diferença vem principalmente da massa física e da construção em torno do elemento sensor, e não da eletrônica anexada a ele. Um termopar com revestimento fino ou um dispositivo infravermelho sem contato geralmente reage mais rápido do que um elemento de resistência mais volumoso ou um movimento mecânico do mostrador. O gráfico abaixo mostra o tempo de resposta típico em segundos para um termopar, um RTD, um instrumento bimetálico e um instrumento infravermelho, com base em números gerais de referência de engenharia para cada tipo de construção. Vale a pena revisar esta comparação antes de especificar um instrumento para um processo de ciclagem rápida, onde o atraso afeta diretamente a precisão do controle.
O gráfico mostra o instrumento infravermelho respondendo mais rápido dos quatro, o que se adapta ao seu princípio de medição sem contato, uma vez que não há massa física para aquecer ou resfriar antes que a leitura mude. O termopar vem em seguida, auxiliado por uma fina bainha de metal e uma pequena massa térmica interna ao redor da junção de medição. O RTD responde visivelmente mais lentamente do que o termopar nesta comparação, principalmente porque o elemento de resistência e sua bainha protetora geralmente carregam mais massa térmica, e os limites de autoaquecimento no circuito de medição também limitam a rapidez com que a leitura pode ser atualizada. O instrumento bimetálico é o mais lento dos quatro, o que se adapta ao seu projeto mecânico, uma vez que a tira de metal colada precisa se expandir fisicamente e mover um mecanismo de ponteiro, em vez de simplesmente alterar um sinal elétrico. Isso não faz do instrumento bimetálico uma escolha ruim em geral, já que muitos pontos de indicação locais não precisam de uma resposta rápida e, em vez disso, se beneficiam mais de um design simples e independente que não precisa de alimentação externa. Um processo com oscilações rápidas de temperatura, como uma linha de extrusão ou uma reação em lote rápida, geralmente se beneficia da resposta mais rápida de um termopar ou de um instrumento infravermelho emparelhado com um circuito de controle bem ajustado. Um processo com comportamento térmico lento e estável, como um grande tanque de armazenamento, geralmente pode aceitar a resposta mais lenta de um RTD ou de um medidor bimetálico sem qualquer efeito real no desempenho do controle. O tempo de resposta também depende do meio circundante, uma vez que um sensor em líquido fluindo normalmente responde mais rápido do que o mesmo sensor parado no ar parado. Como esses números são valores de referência gerais e não dados medidos para um produto específico, os engenheiros que trabalham em malhas de controle de tempo crítico devem confirmar as características reais de resposta com o fornecedor do instrumento para a construção exata que está sendo especificada. Na prática, muitas fábricas utilizam mais de um tipo de instrumento em uma única área de processo, colocando sensores mais rápidos em pontos críticos de controle e instrumentos mais lentos e simples onde a indicação local é tudo o que é necessário.
Os designs de termopares infravermelhos sem contato e de revestimento fino geralmente respondem mais rapidamente do que as construções RTD e bimetálicas, que transportam mais massa térmica ou mecânica ao redor do elemento sensor.
A estabilidade da calibração é o quão próxima a leitura de um instrumento mantém a correspondência com a temperatura real do processo após meses de serviço contínuo, e é uma característica separada da velocidade de resposta ou da precisão do primeiro dia. Algumas construções mantêm sua calibração original mais fielmente ao longo do tempo do que outras, principalmente porque cada elemento sensor envelhece de maneira diferente sob repetidos ciclos térmicos. Isto é importante para o planejamento da manutenção, uma vez que um dispositivo que oscila mais rapidamente geralmente precisa de verificações mais frequentes em relação a um ponto de referência. O gráfico de linhas abaixo traça uma tendência de desvio ilustrativa, em termos percentuais relativos, ao longo de doze meses de operação contínua para os mesmos quatro tipos de instrumentos discutidos acima. Ver esse padrão geral ajuda a equipe de manutenção a planejar intervalos de verificação em vez de aplicar o mesmo cronograma a cada tipo de instrumento.
A linha RTD permanece mais próxima do eixo horizontal ao longo dos doze meses completos, o que reflete a estabilidade geralmente forte a longo prazo de um elemento de resistência de platina, uma vez que a sua relação resistência-temperatura tende a permanecer consistente através de ciclos térmicos repetidos. A linha do termopar mostra um desvio ascendente moderado e bastante constante, uma característica reconhecida do fio do termopar de metal base, uma vez que a liga na junção de medição pode mudar gradualmente com a exposição prolongada a altas temperaturas. A linha infravermelha fica entre as linhas RTD e termopar durante a maior parte do período, mostrando um desvio bastante modesto que está mais frequentemente ligado a mudanças graduais no caminho óptico, como a contaminação da lente, do que aos próprios componentes de detecção eletrônica. A linha bimetálica mostra a tendência ascendente mais acentuada das quatro, o que se adapta à sua construção mecânica, uma vez que a expansão e contracção repetidas da tira metálica colada podem afectar gradualmente a tensão da mola e o alinhamento do ponteiro ao longo do tempo. Nenhuma dessas quatro linhas mostra um salto repentino, o que é esperado, uma vez que o desvio de calibração em instrumentos que operam continuamente é normalmente um processo gradual e não uma falha repentina. Este padrão geral sugere que os pontos de medição baseados em RTD muitas vezes podem levar mais tempo entre as verificações do que os medidores bimetálicos, embora cada planta deva basear seu próprio cronograma de verificação na tolerância real do processo, e não em um gráfico geral. Para instrumentos infravermelhos, manter a lente ou a janela óptica limpa tem um efeito direto sobre o quão fielmente a tendência de desvio mostrada aqui é seguida na prática. Para termopares usados em zonas de fornos de alta temperatura, o desvio pode acelerar além do mostrado aqui se o instrumento funcionar continuamente próximo ao topo de sua faixa nominal. Como este gráfico mostra valores relativos ilustrativos em vez de dados medidos para uma linha de produtos específica, trate-o como uma referência de planejamento geral em vez de uma curva de desvio garantida para qualquer instrumento individual. As equipes de manutenção normalmente combinam esse tipo de padrão geral com verificações cruzadas periódicas em relação a um ponto de referência secundário para detectar desvios antes que afetem a qualidade do produto ou o controle do processo.
Os RTDs geralmente apresentam a maior estabilidade de calibração a longo prazo entre os quatro tipos de instrumentos, enquanto os instrumentos bimetálicos mecânicos tendem a oscilar mais durante o serviço contínuo prolongado.
A tolerância de precisão é o quanto uma leitura pode normalmente se desviar da temperatura real sob condições normais de operação e é comumente fornecida como um valor percentual em materiais de referência gerais da indústria. Uma tolerância menor significa uma leitura mais rigorosa e precisa, enquanto uma tolerância maior significa uma margem aceitável mais ampla. Esta é uma característica separada da velocidade de resposta e do desvio de calibração, embora todas as três sejam frequentemente ponderadas em conjunto ao especificar um instrumento para um ponto de medição exigente. O gráfico de colunas abaixo compara a tolerância típica de precisão, como uma porcentagem da leitura, nos mesmos quatro tipos de instrumentos abordados anteriormente. Esta comparação pretende ser uma informação de referência geral e não uma especificação certificada para qualquer produto individual.
A coluna RTD é a mais curta das quatro, refletindo a tolerância estreita comumente associada a um elemento de resistência de platina e circuito de medição bem combinados. A coluna do termopar é visivelmente mais alta, consistente com a tolerância mais ampla normalmente vista com fio de termopar de metal base em comparação com um elemento de resistência, embora essa tolerância mais ampla seja geralmente aceita em troca da faixa de temperatura mais ampla e da durabilidade mecânica do termopar. A coluna infravermelha fica próxima à coluna do termopar, uma vez que a precisão sem contato depende muito da correspondência correta da configuração de emissividade com a superfície alvo, e uma incompatibilidade é uma fonte comum de erro de leitura extra além da tolerância básica do instrumento. A coluna bimetálica é a mais alta do gráfico, refletindo a tolerância comparativamente mais ampla típica de um movimento de mostrador mecânico em comparação com um elemento sensor eletrônico. Uma tolerância mais ampla não torna automaticamente um instrumento inadequado, uma vez que muitos pontos de indicação local e de monitoramento geral não precisam da tolerância mais rígida que um RTD oferece. Escolher um instrumento apenas com base na tolerância, sem pesar também a velocidade de resposta e a durabilidade mecânica, pode levar a uma incompatibilidade entre o sensor e o que o processo realmente precisa. Para pontos de medição que alimentam um processo rigidamente controlado, como uma reação química com limites de temperatura estreitos, a tolerância mais rígida de um RTD é frequentemente ponderada em relação ao seu tempo de resposta mais lento da Seção 6. Para pontos de indicação geral, como um tanque de armazenamento ou uma linha de serviço público, a tolerância mais ampla de um termopar ou instrumento bimetálico é muitas vezes aceitável, dada a faixa mais ampla ou a instalação mais simples que cada um oferece. Como os valores de tolerância de precisão variam de acordo com o projeto específico do produto e o processo de fabricação, vale a pena confirmar a classe de tolerância exata com um fornecedor de instrumento sempre que um ponto de medição tiver um requisito de precisão definido. A combinação desta comparação de tolerância com o tempo de resposta e os dados de estabilidade de calibração das duas seções anteriores fornece uma imagem mais completa do que qualquer gráfico isolado.
Os RTDs normalmente oferecem a tolerância de precisão mais rigorosa entre os quatro tipos de instrumentos, enquanto termopares, instrumentos infravermelhos e medidores bimetálicos aceitam, cada um, uma tolerância mais ampla em troca de uma faixa mais ampla ou de uma instalação mais simples.
A tabela abaixo resume os quatro principais tipos de instrumentos em quatro especificações práticas abordadas anteriormente, fornecendo uma referência compacta para comparar cotações ou planejar um ponto de medição.
| Especificação | Termopar | RTD | Bimetálico | Infravermelho |
|---|---|---|---|---|
| Requisito de contato | Contato | Contato | Contato | Sem contato |
| Faixa de temperatura típica | Mais largo | Moderado | Mais estreito | Moderado |
| Sinal de saída comum | Sinal milivolt | Sinal de resistência | Mostrador mecânico | Sinal eletrônico |
| Instalação Típica | Poço termométrico ou solda direta | Poço termométrico | Haste roscada | Montagem fixa ou portátil |
O gráfico de radar abaixo reúne cinco dimensões em uma visualização: faixa de temperatura, velocidade de resposta, estabilidade a longo prazo, durabilidade mecânica e simplicidade de manutenção, cada uma pontuada em uma escala relativa de um a cinco. Este tipo de comparação baseada na forma é útil precisamente porque nenhum tipo de instrumento tem a pontuação mais alta em todas as dimensões ao mesmo tempo. Ler o esboço geral de cada forma geralmente diz mais sobre o ajuste prático de um dispositivo do que olhar apenas para qualquer eixo. Um projeto com boa pontuação na faixa de temperatura, por exemplo, geralmente perde terreno na velocidade de resposta ou na simplicidade de manutenção, e esse padrão se repete em vários tipos de instrumentos projetados. O gráfico destina-se a apoiar o processo de seleção da Seção 5, e não a substituí-lo.
O termopar O formato bimetálico se estende mais ao longo do eixo da faixa de temperatura, o que se alinha com seu uso comum em fornos de alta temperatura e monitoramento de fornos da Seção 2. O formato RTD atinge o máximo ao longo do eixo de estabilidade de longo prazo, correspondendo ao padrão de desvio de calibração da Seção 7, embora recue visivelmente na velocidade de resposta pelas razões explicadas na Seção 6. O formato bimetálico é claramente mais forte em durabilidade mecânica e simplicidade de manutenção, uma vez que um movimento mecânico autônomo não tem componentes eletrônicos para falhar e geralmente tolera um impacto mais severo. ambiente físico do que um sensor eletrônico. O formato infravermelho se destaca no eixo da velocidade de resposta, consistente com seu princípio de não contato, ao mesmo tempo em que permanece mais moderado na faixa de temperatura e na estabilidade de longo prazo em comparação com o termopar e o RTD. Nenhuma das quatro formas conduz a todos os eixos ao mesmo tempo, o que é um resultado esperado e não uma deficiência exclusiva de qualquer projeto, uma vez que melhorar uma propriedade, como adicionar um movimento mecânico mais pesado para durabilidade, geralmente custa algo em outra propriedade, como velocidade de resposta. Observar todos os quatro formatos juntos torna mais fácil ver que os quatro tipos de instrumentos se complementam, em vez de competirem frente a frente nas mesmas aplicações. Uma planta com vários pontos de medição diferentes muitas vezes acaba usando mais de um tipo de instrumento em toda a instalação, colocando cada tipo onde sua resistência específica corresponde ao requisito específico naquele ponto. Para um comprador que trabalha com um fabricante ou fornecedor, esta comparação de radar pode servir como referência inicial antes de passar para os fatores de seleção mais detalhados descritos na Seção 5. Como a pontuação aqui é ilustrativa e não de dados laboratoriais medidos, as equipes com requisitos de desempenho rigorosos devem solicitar dados técnicos específicos sobre a configuração exata do produto que está sendo considerada. Lido em conjunto com a Tabela 2 acima, este gráfico destina-se a apoiar uma conversa mais informada com um fornecedor de instrumentos, em vez de servir como uma especificação final por si só.
Cada um dos quatro tipos principais de instrumentos é mais forte em uma dimensão prática diferente, portanto, combinar o formato geral com a prioridade real do processo é mais útil do que procurar um único instrumento que lidere cada eixo.
Um pequeno conjunto de práticas consistentes apoia um desempenho confiável a longo prazo em todos os quatro tipos de instrumentos descritos neste artigo. As etapas abaixo seguem uma ordem geral que muitas equipes de manutenção usam durante visitas de rotina e janelas de serviço programadas.
1
Confirme a profundidade e a orientação corretas da instalação para cada sensor antes que o processo seja reiniciado. 2
Inspecione periodicamente a bainha ou a superfície do alojamento quanto a desgaste, corrosão ou danos físicos. 3
Verifique as conexões elétricas e a resistência de isolamento dos sensores do tipo contato em intervalos programados. 4
Limpe a lente ou o caminho óptico em instrumentos infravermelhos para limitar o desvio de leitura causado pela contaminação da superfície. 5
Verifique o movimento do mostrador e a resposta do ponteiro em instrumentos bimetálicos durante visitas de rotina. 6
Verifique as leituras do sensor com um ponto de medição de referência durante as janelas de manutenção planejada.
Seguir essas etapas de forma consistente, em vez de apenas quando uma leitura parece errada, ajuda a fábrica a detectar um problema de desenvolvimento lento, como desgaste gradual do revestimento ou contaminação da lente, antes que afete a qualidade do produto ou o controle do processo. Manter um registro de manutenção para cada ponto de medição também torna mais fácil detectar um padrão recorrente, como a localização de um sensor que se desloca consistentemente mais rápido do que outros na mesma área de processo.
A inspeção consistente da profundidade da instalação, condição do revestimento, conexões elétricas e verificações cruzadas de referência suportam desempenho confiável a longo prazo em todos os quatro tipos de instrumentos.
Ao comparar fabricantes ou fornecedores de instrumentos de temperatura, os compradores geralmente verificam se uma empresa produz internamente seus próprios elementos sensores e fios de liga ou se monta instrumentos a partir de componentes de origem externa. Um fornecedor com produção interna de fios e ligas normalmente está melhor posicionado para manter as características de calibração consistentes em um pedido maior, uma vez que o material base é controlado desde o estágio inicial de produção, em vez de adquirido de terceiros não relacionados.
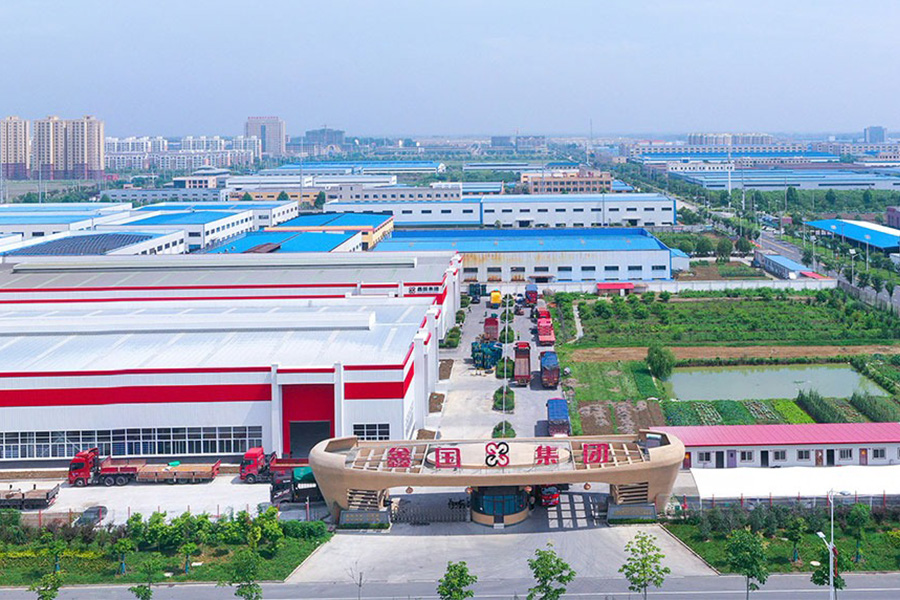
Xinguo Group Co., Ltd. é construído em torno deste tipo de modelo integrado. Fundada em 1997 e sediada na cidade de Tianchang, província de Anhui, a empresa cresceu e emprega mais de 300 pessoas, incluindo mais de 50 profissionais e técnicos, como engenheiros seniores, engenheiros e engenheiros assistentes. Sua linha de produtos abrange instrumentos de temperatura, pressão, nível e fluxo, juntamente com equipamentos de exibição digital, vários cabos de alimentação e controle, cabos de aquecimento com isolamento mineral, sistemas de controle de distribuição e automação, válvulas de instrumentos e equipamentos de laboratório, aplicados nos setores de energia, petróleo, química, metalurgia, materiais de construção, máquinas, alimentos, aeroespacial e novas energias.
Como parte dessa abordagem integrada, o Xinguo Group Co., Ltd. também produz materiais de liga de precisão especificamente para a fabricação de termopares, com uma linha de produtos que abrange fios de liga de termopar nos tipos K, N, E, J e T, tipos de fios de liga de compensação como KX, EX, NX, JX, TX, KCA, KCB, NC e SC, ligas de aquecimento de alta resistência, ligas de resistência de precisão, fio de níquel puro, ligas de manganês-cobre e ligas de Monel usadas em aviação, petróleo, engenharia química, fabricação de máquinas e indústrias de energia.
Para um comprador que adquire termopares, RTDs, instrumentos bimetálicos, instrumentos infravermelhos ou transmissores como fornecedor atacadista, exportador ou parceiro OEM ou ODM, esse tipo de capacidade upstream de fio e liga é um sinal prático de qualidade de produção consistente em um pedido, especialmente para pontos de medição onde a calibração correspondente em muitos sensores é importante.
Um fabricante com capacidade interna de produção de fios e ligas geralmente está melhor posicionado para oferecer suporte a pedidos consistentes de instrumentos de temperatura em grande escala.
O questions below cover common points that come up when comparing temperature instruments across the four core sensing technologies described in this article.
Q1: Qual é a principal diferença entre um termopar e um RTD?Um termopar gera uma pequena tensão a partir de dois fios metálicos diferentes unidos em uma junção, enquanto um RTD mede uma mudança previsível na resistência elétrica em um elemento metálico. Os RTDs normalmente oferecem maior precisão e melhor estabilidade a longo prazo, enquanto os termopares geralmente cobrem uma faixa de temperatura mais ampla e respondem mais rapidamente. |
P2: Quando é preferível um instrumento infravermelho sem contato a um sensor de contato?Um instrumento infravermelho é geralmente preferido quando o contato direto com a superfície alvo é impraticável, como em equipamentos em movimento, material fundido ou uma superfície que não deva ser perturbada por uma sonda. A configuração correta da emissividade para o material alvo tem um efeito direto na precisão da medição. |
Q3: Os instrumentos de temperatura bimetálicos requerem energia elétrica para funcionar?Não, um instrumento bimetálico opera através da deflexão mecânica de uma tira de metal colada e não requer uma fonte de alimentação externa, o que é um dos motivos pelos quais permanece comum para pontos de indicação locais de leitura direta. |
Q4: Qual o papel de um transmissor de temperatura em um sistema de medição?Um transmissor de temperatura condiciona e converte um sinal bruto de um termopar ou RTD em um sinal de saída padronizado, permitindo que a leitura seja transmitida de forma confiável para um sistema de controle ou exibida digitalmente à distância do sensor. |
Q5: Um fabricante pode personalizar instrumentos de temperatura para um processo específico?Sim, um fabricante com capacidade interna de produção de sensores e ligas normalmente pode personalizar o material da bainha, o comprimento de inserção, o estilo de junção e o sinal de saída para corresponder a um processo específico, suportando pedidos de atacado e configurações OEM ou ODM. |
Q6: Quais saídas de sinal estão normalmente disponíveis para integração com um sistema PLC ou DCS?As saídas padronizadas comuns incluem 4 a 20 mA, RS485, HART, sinais digitais e contatos de relé, permitindo que instrumentos de temperatura sejam integrados diretamente na infraestrutura existente de automação e controle. |